涂装线全流程解析:从工艺选型到产能匹配的工程化思路
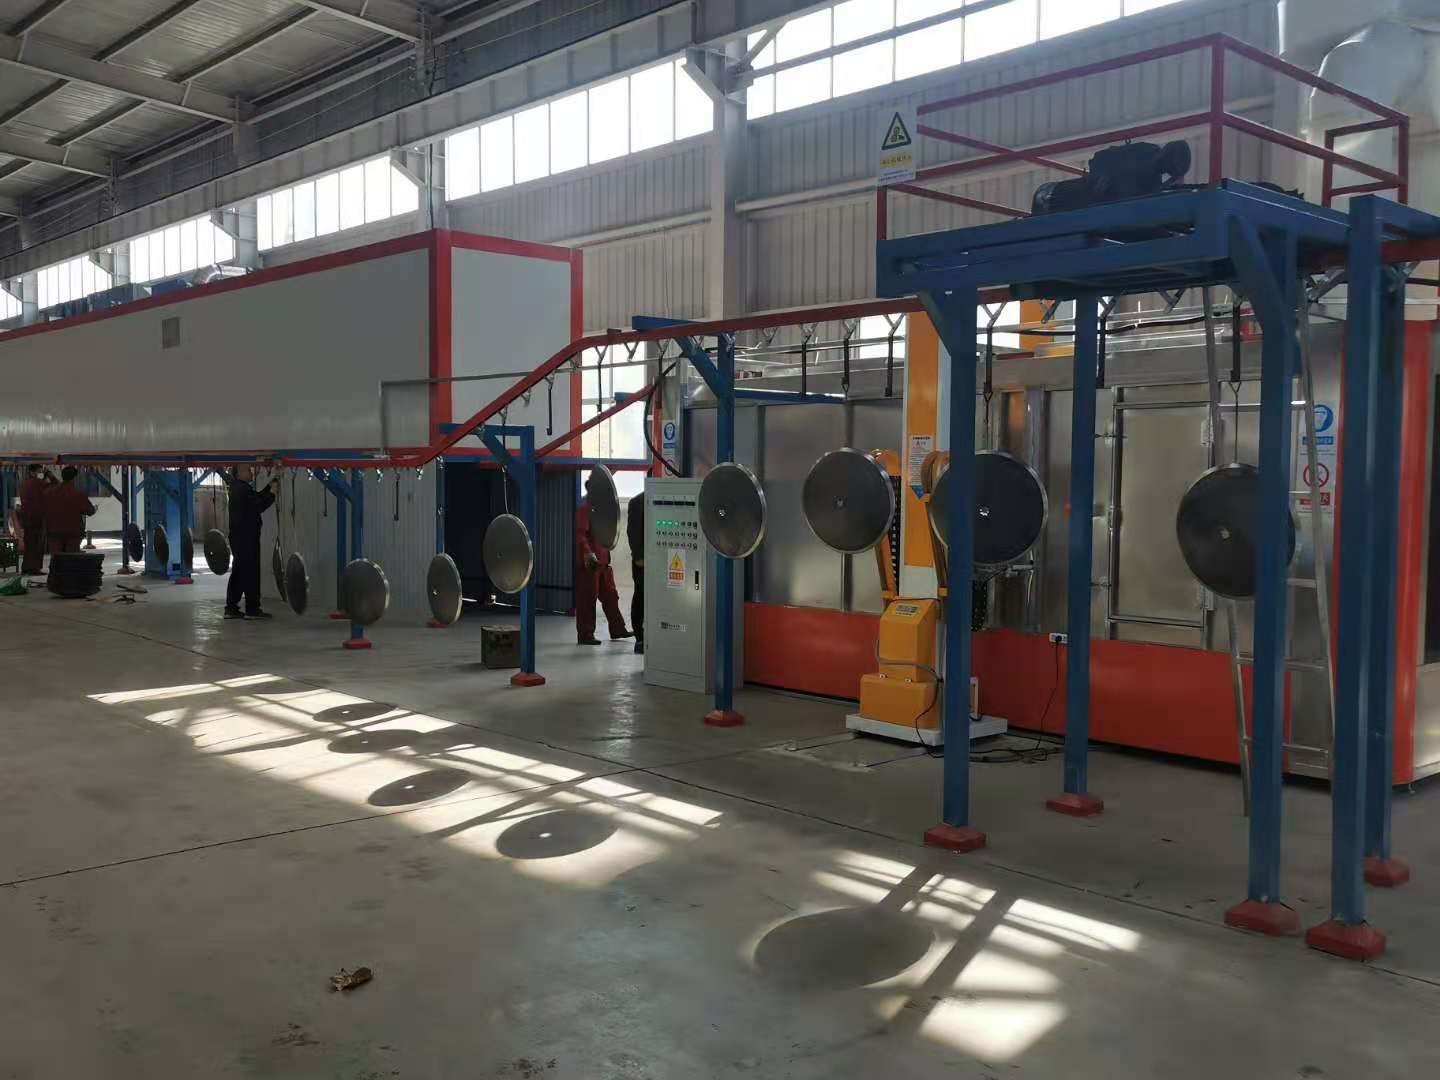
在制造业的诸多工序中,涂装往往是最容易被低估、却最能决定产品外观寿命与市场口碑的一环。一套完整的涂装线,本质上不是几种设备的简单拼装,而是一条由节拍、工艺、温控与物流共同约束的系统集成链。本文从工程视角拆解涂装线的构成逻辑,并结合公开行业数据,讨论选型中真正需要被计算的变量。
一、涂装线的骨架:由节拍倒推的工艺链
涂装线的标准流程通常包括前处理、电泳或喷涂、烘干固化、冷却、下件与输送六大段落。看似线性,实则每一段都受同一个参数支配——节拍(JPH,即每小时产出件数)。据中国涂料工业协会统计,我国涂料年产量已连续多年稳定在3000万吨以上,其中工业涂装占据相当比重,而涂装环节的能耗通常占到整车或整机工厂总能耗的六成左右。这意味着,节拍每提高10%,烘干炉的热负荷与新风补充量都要重新核算,而非简单加速输送链。
二、前处理与电泳:决定防腐寿命的关键20%
前处理段的脱脂、磷化或被越来越多企业采用的硅烷处理,决定了后续涂层的附着力上限。以汽车零部件行业广泛使用的阴极电泳为例,漆膜厚度通常控制在18~22μm,泳透力可达90%以上,涂料利用率超过95%,这也是电泳成为底涂主流工艺的原因。硅烷处理相比传统磷化,可减少重金属排放与沉渣量,配套废水处理成本随之下降,近年来在长三角五金、汽配行业中替代速度明显加快。
三、喷涂与固化:粉末、液体与UV三条路线
面涂环节的技术分歧主要来自工件形态与产量:
- 粉末喷涂:一次上粉率约60%~70%,配合回收系统后综合利用率可达95%以上,适合结构件、货架、家电外壳等大批量场景。
- 液体喷涂:配合往复机或喷涂机器人,可获得更高的外观等级,常见于汽车外饰件与高端家电面板。
- UV固化机:将传统热风烘干20~30分钟的固化时间压缩至数十秒,适用于平面板材、地板、部分3C结构件,能耗与占地显著低于热风炉,但对工件几何形状有选择性限制。
四、输送线:被忽视的良率变量
悬挂链、积放链、滑橇输送与皮带输送机共同构成了涂装线的"血管"。在粉体喷涂线上,链条的积放精度直接影响工件在喷房内的停留时间;在装配与包装流水线衔接处,皮带转弯机承担着转向与缓冲功能,其运行平稳性会传导到喷涂均匀度上。实践表明,输送线定位偏差超过±5mm时,喷涂膜厚极差会明显放大,返工率随之上升。这也是为什么非标输送线定制在涂装项目中往往比标准机型更受重视。
五、选型建议:先算清三项账
回到决策层面,涂装线选型建议优先核算三项数据:一是目标节拍与峰值产能,决定炉体长度与输送速度;二是VOC排放限值与治理工艺,按GB 37822-2019等标准配置RTO或活性炭吸附装置;三是单件综合成本,涵盖能耗、涂料损耗、人工与维保。昆山及周边地区集聚了大量涂装设备与输送线制造企业,产业链配套完整,便于在工艺验证阶段快速完成打样与迭代。
涂装线没有"通用最优解",只有在特定产品、特定产能与特定环保约束下被反复校核过的平衡点。把工艺参数算清楚,设备才能真正跑得稳、跑得久。