涂装线全解析:从工艺布局到非标定制,制造业表面处理的核心装备
在制造业的车间里,涂装线往往是最"吃功夫"的一条生产线。它不像冲压、机加工那样节奏单一,也不像总装那样零件清晰——涂装线要同时兼顾前处理药液、喷涂环境、固化温度、输送节拍和环保排放,任何一个环节掉链子,整批工件就可能面临返工甚至报废。对于汽车零部件、家电外壳、五金件、3C电子、铝型材、家具板材等行业来说,一条配置合理的涂装线,直接决定了产品的外观品质、耐候性能和综合制造成本。
本文结合昆山及长三角地区涂装设备与输送设备的实际工程经验,系统梳理涂装线的工艺构成、设备选型、输送方式、环保配套与日常维护要点,帮助正在规划或改造产线的企业做出更清晰的判断。
涂装线到底是什么?一条线串起完整的表面处理工艺链
简单来说,涂装线是把工件表面处理、喷涂作业、涂层固化、冷却下线等工序,通过一套连续运行的输送系统串联起来的成套生产线。它的核心价值在于"连续"和"稳定":工件按固定节拍流转,每一道工序的处理时间、温度、药剂浓度都在受控范围内,从而保证批量产品的一致性。
从设备构成看,一条典型的涂装线通常包含以下几大模块:
- 前处理段:预脱脂、脱脂、水洗、表调、磷化或陶化、钝化、纯水洗、烘干,多采用浸渍或喷淋方式;
- 喷涂段:液体喷涂(空气喷涂、高压无气喷涂、静电喷涂、旋杯喷涂)或粉末喷涂,配套喷房、供漆系统、漆雾处理装置;
- 流平与固化段:流平室、烘道、UV固化机,决定涂层成膜质量;
- 输送系统:悬挂输送线、地面输送线、滚筒线、皮带输送机、皮带转弯机等;
- 辅助系统:送排风、温湿度控制、废气废水处理、电气控制系统。
很多企业在对比涂装设备报价时,容易只关注喷涂室和烘道的大小,忽略了前处理工序的完整性以及输送线的稳定性。实际上,涂层附着力不足、色差、颗粒、流挂等问题,七成以上出在前处理和输送环节,而不是喷枪本身。
主流涂装线的类型与适用场景
不同产品对涂层的要求差异极大,对应的涂装线形式也各不相同,常见的有以下几类:
- 液体喷漆线:适用于对外观要求高的产品,如汽车内饰件、家电面板、塑料外壳。可采用溶剂型涂料或水性涂料,配合水帘柜、干式漆雾处理。
- 粉末涂装线:无溶剂、利用率高、涂层厚实耐磨,广泛用于金属家具、配电柜、空调外机、健身器材、铝型材。
- 电泳涂装线:以阴极电泳为主,防腐性能优异,常见于汽车车身及零部件、五金件底漆。前处理要求高,投资相对较大。
- UV涂装线:涂料在紫外光照射下数秒至数十秒完成固化,适合塑料件、板材、3C外壳等热敏基材,节能且占地小。
- 塑胶件喷涂线:配除尘、静电消除、火焰处理等工序,解决塑料表面附着力难题。
实际项目中,往往不是单一形式,而是组合式方案,例如"前处理+电泳+粉末+烘干"的复合涂装线,或者"喷涂线+装配线+包装流水线"的整厂物流集成。
前处理:80%的涂层质量问题在这里埋下伏笔
前处理是涂装线中最容易被低估的工段。工件表面的油污、氧化皮、锈迹如果没有彻底清除,后续喷涂再好的涂料也无法形成牢固附着。以典型的金属件磷化前处理为例,主要工序包括:
- 预脱脂(40~60℃)→ 脱脂(45~60℃,浸渍3~5分钟)
- 第一道工业水洗 → 第二道工业水洗
- 表调(常温,30~60秒)
- 磷化(35~45℃,3~5分钟)或陶化处理
- 钝化 → 纯水洗(电导率控制在30 μS/cm以下)
- 烘干(100~120℃)
槽液的游离酸度、总酸度、温度、喷淋压力都需要定期检测并补加药剂。喷淋式前处理要注意喷嘴堵塞问题,浸渍式则要关注槽液串液和工件带出量。对于铝件、镀锌件,建议采用无磷陶化工艺,减少废水处理压力,同时避免磷化膜对某些涂层的干扰。
喷涂与固化:涂层性能的最终决定环节
喷涂方式的选择,要结合工件形状、产量和涂层要求。空气喷涂雾化细腻、适应性强,但涂料利用率通常在30%~50%;静电喷涂和旋杯喷涂可提升至60%~85%,适合大批量规则工件;高压无气喷涂则更适合高黏度涂料和厚膜需求。
固化环节的参数控制同样关键,常见工艺窗口大致如下:
- 粉末涂料:180~200℃,15~20分钟(工件表面温度需达到,而非仅烘道温度)
- 溶剂型烤漆:140~160℃,20~30分钟
- UV固化:300~1000 mJ/cm²,固化时间数秒至数十秒
UV固化机近年来在板材、塑料件、电子外壳领域应用越来越广。它的优势是低温、快速、节能,但要注意灯管功率衰减问题——汞灯一般运行800~1000小时后就需检测或更换,LED-UV光源寿命更长,但初始投资较高。此外,UV固化对工件表面形状有要求,阴影区域容易出现固化不足,需要在设备布局时通过多角度照射解决。
输送线:整条涂装线的"骨架"与节拍控制器
输送系统在涂装线中的作用常被简化为"把工件送过去",实际上它同时承担着节拍控制、工序衔接、车间物流贯通三重职能。常见形式包括:
- 悬挂输送线:适合中小型工件连续喷涂,可通过爬坡、转弯适应复杂车间布局;
- 积放链输送线:可在喷涂、固化区实现工件积放,便于换色和缓冲;
- 地面链/台车输送线:适合重型工件、大型机柜、工程机械部件;
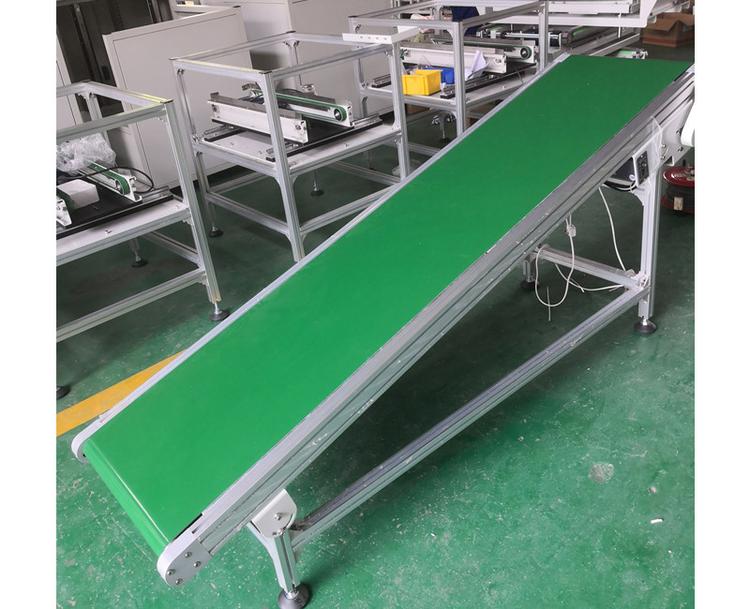
- 皮带输送机与皮带转弯机:多用于喷涂下线后的检测、装配、包装流水线,转弯机可解决车间拐角处的连续输送问题;
- 滚筒输送线:常用于周转箱、托盘类物料。
产线节拍的计算逻辑并不复杂:产能=链速 × 挂具密度 × 单挂件数。举例来说,链速2 m/min、挂具间距0.5 m、每挂8件,理论产能为32件/分钟。实际设计中还需预留上下件时间、换色停机损失和设备综合效率,通常按理论值的70%~80%估算。
输送线选型时,需要重点确认工件的最大尺寸与重量、运行环境温度(烘道内链条需耐高温)、转弯半径、以及是否需要与装配线、包装流水线对接。这也是为什么越来越多的项目倾向于做非标输送线定制——标准机型往往难以兼顾既有厂房柱距、层高与产能要求。
环保配套:涂装线绕不开的合规门槛
涂装是VOCs排放的重点环节,环保设施已成为涂装线的标配而非选配。常见组合包括:
- 干式漆雾处理:石灰粉、迷宫纸盒、过滤棉,投资低、维护简单,适合中小产量;
- 湿式水帘/水旋处理:捕集效率高,但产生废水需配套处理;
- 活性炭吸附+催化燃烧(RCO):适合中低浓度、间歇性排放;
- 沸石转轮浓缩+蓄热燃烧(RTO):适合大风量、低浓度连续排放,运行能耗相对可控。
此外,水性涂料替代溶剂型涂料、粉末涂装替代液体涂装,也是从源头削减排放的有效路径。在选择涂装设备供应商时,建议同步评估其环保配套的设计能力,避免出现"产线验收了、环评过不了"的尴尬局面。
不同行业的涂装线选型要点
行业属性对涂装线的要求差别明显,这里列举几个典型方向:
- 汽车零部件:强调耐盐雾、耐候,多采用电泳+粉末或电泳+面漆组合,对输送线的同步性和洁净度要求高;
- 家电与五金:批量大、颜色多,粉末涂装线配合快速换色系统更合适;
- 3C电子与塑料件:外观要求苛刻,需要万级甚至千级洁净喷房,UV固化线应用普遍;
- 铝型材与建材:工件长、重量大,多采用立式喷涂线配积放链;
- 家具与板材:辊涂、淋涂、UV固化组合线效率高,后段常衔接包装流水线。
昆山涂装设备与非标输送线定制的选择思路
长三角地区制造业密集,昆山及周边聚集了大量涂装设备与输送设备制造企业。对于采购方而言,选择供应商时可以重点关注几个方面:
- 是否具备完整工艺设计能力,而不只是加工制造;
- 是否有同行业、相近工件的实际案例可供实地考察;
- 输送线、喷房、烘道、电控是否由同一方统筹,避免多家分包造成接口扯皮;
- 售后响应速度与备件供应能力,涂装线停机一天的损失往往远超设备差价;
- 能耗设计是否合理,烘干炉保温、风机变频、余热回收等细节直接影响长期运行成本。
易华自动化长期专注于涂装线、喷涂线、喷漆线、UV固化机、各类输送线及非标自动化设备的研发制造,业务覆盖昆山及长三角制造业集群,可根据工件特性、产能目标和厂房条件提供从前处理到固化下线的整体方案设计,同时承接皮带输送机、皮带转弯机、装配线、包装流水线等配套物流设备的定制。
涂装线日常维护的几个关键动作
一条涂装线能否长期稳定运行,很大程度上取决于日常点检是否到位。建议重点关注以下内容:
- 喷枪喷嘴、雾化帽定期清洗更换,避免雾化不良造成橘皮;
- 输送链条定期润滑、张紧,检查转弯段和高温段的磨损情况;
- 烘道温度每周校准,确认工件实际温度而非仅看仪表显示;
- UV灯管记录使用时长,按衰减曲线及时更换;
- 过滤器、活性炭、转轮按压差或运行时间更换;
- 前处理槽液每日检测浓度与pH,按补加表调整。
结语
涂装线不是简单的设备拼装,而是一套需要工艺、机械、电气、环保多专业协同的系统工程。前期把工件特性、产能节拍、涂层标准和环保要求梳理清楚,再去做设备选型与输送线布局,往往能省下后期大量的改造成本。对于正在规划新线或升级老线的制造企业来说,找一家既能做涂装工艺、又能做非标输送线定制的合作方,通常比分别采购多家标准设备更省心,也更容易把整线的节拍和品质真正跑通。