涂装线全解析:从工艺流程到非标定制,制造业表面处理的核心装备
在制造业的表面处理环节中,涂装线是决定产品外观品质、防腐性能和生产效率的关键装备。无论是汽车零部件、家电外壳、五金件、铝型材,还是3C电子、家具建材,只要涉及"上漆、上粉、上色",背后几乎都离不开一条稳定运行的涂装线。昆山易华自动化长期专注于涂装设备与非标输送线的研发制造,本文结合实际项目经验,系统梳理涂装线的构成、工艺、选型与常见问题,供制造企业设备规划时参考。
一、涂装线到底是什么?先看懂它的系统构成
涂装线并不是单台设备,而是一套由多个功能单元串联而成的自动化生产系统。一条完整的涂装线通常包含以下几大模块:
- 前处理系统:预脱脂、脱脂、水洗、除锈、表调、磷化、钝化、纯水洗、烘干,决定涂层附着力的基础;
- 喷涂系统:喷漆室、喷粉房、自动喷枪、往复机、机器人、供漆或供粉装置;
- 流平与固化系统:流平段、热风循环烘道、UV固化机、红外/燃气加热单元;
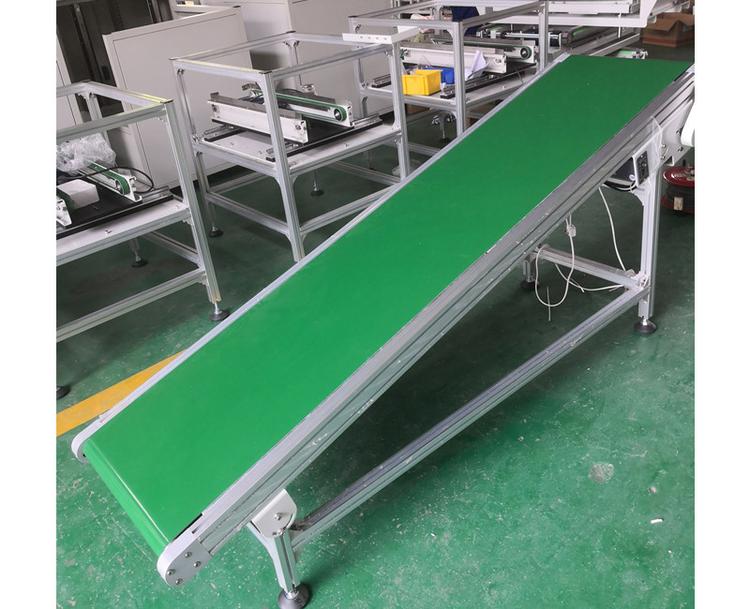
- 输送系统:悬挂输送链、地面链、皮带输送机、皮带转弯机、倍速链、滚筒线、网带线;
- 辅助与环保系统:恒温恒湿送风、漆雾处理、VOCs废气治理、电控与信息化系统。
这些模块之间的节拍匹配、温湿度控制、洁净度控制,直接决定了涂装线的良率。很多企业改造升级时只关注喷枪和涂料,却忽略了输送线的稳定性与烘道温度曲线的一致性,最终导致色差、膜厚不均等问题反复出现。
二、涂装线的核心工艺流程拆解
虽然不同行业的涂装线形式差异很大,但主干工艺逻辑基本一致,可以概括为"前处理—喷涂—流平—固化—冷却—下件"六个阶段。
1. 前处理:附着力的"地基"
工件表面的油污、氧化皮、锈迹如果清理不彻底,后续无论用多好的涂料都难以形成牢固涂层。常见的前处理方式有喷淋式、浸渍式和喷浸结合式,金属件多采用磷化或陶化工艺,铝型材则常用铬化或无铬钝化处理。
2. 喷涂:决定外观与膜厚
按涂料形态可分为液体涂装和粉末涂装;按施工方式可分为空气喷涂、高压无气喷涂、静电喷涂、电泳涂装和浸涂、淋涂。静电粉末喷涂的膜厚一般在60~100μm,液体漆膜厚多在15~40μm,电泳涂层则在15~25μm区间。喷房内的风速、温湿度和洁净度都会影响上漆率与表面颗粒缺陷。
3. 流平与固化:涂层性能的定型环节
工件喷涂后需要经过流平段让漆膜自然铺展,再进入烘道完成交联固化。粉末涂料通常在180~200℃条件下烘烤15~20分钟,电泳涂层则在170~180℃固化20~30分钟。对于塑胶件、木器、3C外壳等热敏感工件,UV固化机是更合适的选择,通过紫外光引发涂层在数秒到数十秒内完成固化,大幅缩短产线长度。
4. 冷却与下件
固化后的工件需经过强制冷却段降温,避免烫伤操作人员或影响后续装配。这一环节常与装配线、包装流水线直接对接,形成"涂装—装配—包装"的连续化生产。
三、涂装线的主要类型与选型思路
制造企业在规划涂装线时,首先要明确自己属于哪一类涂装需求:
- 粉末涂装线:适合金属件、铝型材、五金家具,涂层厚、耐候性好、无溶剂排放;
- 液体喷漆线:适合外观要求高、颜色多样的产品,如家电外壳、汽车内外饰件;
- 电泳涂装线:多用于汽车零部件、底盘件,泳透力强,边角覆盖好,防腐性能突出;
- UV涂装线:适合塑胶件、电子产品外壳、木地板等不耐高温的基材;
- 浸涂/淋涂线:用于结构复杂或批量大的小型件,设备投入相对较低。
选型时要综合考虑工件材质、尺寸重量、日产能、颜色切换频率、涂层性能要求和环保排放标准。以日产能为例,悬挂链涂装线适合大批量连续生产,而地轨式或台车式涂装线则更适合多品种、小批量的柔性生产场景。
四、输送线:涂装线的"骨架系统"
涂装线能否稳定运行,很大程度上取决于输送线设计是否合理。输送线不仅负责把工件按节拍送进各个工序,还要在高温烘道、喷涂区、冷却区之间保持速度同步与定位精度。
- 悬挂输送链:涂装线最常用的形式,可做爬坡、转弯、积放,适合中大型工件;
- 皮带输送机:结构简单、运行平稳,适合轻型工件和短距离输送;
- 皮带转弯机:用于产线转角处实现平滑过渡,减少工件磕碰和卡料;
- 倍速链输送线:常用于装配线与涂装线之间的衔接,可实现工件积放与工位停留;
- 滚筒线与网带线:适合重型工件或需要透空烘烤的场合。
对于场地受限、工件规格特殊的项目,标准输送设备往往无法直接满足需求,这时就需要进行非标输送线定制。从链速、吊具间距、转弯半径到与烘道进出口的密封结构,都需要根据实际工况重新设计。昆山易华自动化在非标输送线定制方面积累了较多经验,可根据客户工件图纸与厂房布局提供整体方案。
五、涂装设备的关键子系统
喷房与漆雾处理
喷房按除漆雾方式分为水帘式、水旋式、干式(纸过滤/石灰粉)等。水帘式成本低、维护简单,干式喷房则更利于粉末回收和VOCs集中处理。
烘道与固化炉
烘道的温度均匀性是核心指标,一般要求工件表面温差控制在±5℃以内。热源可选择电加热、燃气、燃油或蒸汽,需结合当地能源价格与环保要求综合判断。
UV固化机
UV固化机以汞灯或LED光源为主,LED-UV因能耗低、寿命长、无臭氧,近几年在塑胶涂装和印刷包装领域应用越来越广。选用时需关注光照强度、能量密度和散热设计。
废气治理系统
随着VOCs排放标准趋严,涂装线普遍需要配置活性炭吸附、沸石转轮浓缩、催化燃烧(CO)或蓄热式焚烧(RTO)等治理设备。将废气收集与涂装线布局统一规划,能有效降低后期改造成本。
六、涂装线常见质量缺陷与排查方向
- 流挂:多为喷涂过厚、走枪速度过慢或涂料粘度过低;
- 橘皮:与雾化不良、溶剂挥发过快、喷房温度偏高有关;
- 针孔与缩孔:常见原因是工件表面有油污或压缩空气含水含油;
- 附着力不足:需从前处理效果、磷化膜质量、固化程度三方面排查;
- 色差:膜厚不均、烘烤温度曲线波动、批次涂料差异都会造成色差。
多数缺陷并非单一因素造成,而是工艺参数、设备状态与操作习惯共同作用的结果。建立喷涂参数记录和烘道温度曲线档案,是快速定位问题的有效手段。
七、涂装线选型与定制的五个关键问题
在启动涂装线项目前,建议企业先回答以下问题:
- 产能与节拍:日产量多少?单件在多长节拍内完成?
- 工件特性:材质、最大尺寸、单件重量、挂具形式如何确定?
- 场地条件:厂房层高、柱距、地面承重、水电气配套是否满足?
- 环保要求:当地VOCs排放限值是多少?是否需要预留治理设备位置?
- 柔性需求:未来是否要换色、换型?是否需要与装配线、包装流水线对接?
把这些问题在方案设计阶段理清,能避免设备进场后才发现输送线转弯半径不够、烘道长度不足等尴尬局面。
八、涂装线与装配线、包装流水线的协同
在整厂规划中,涂装线往往只是中间环节。前端是机加工或成型工序,后端是装配线和包装流水线。如果各段输送方式不统一,就容易在交接处形成"堵点"。比较理想的做法是以整线节拍为基准,统一输送速度和工件定位方式,让涂装线、装配线、包装流水线形成一条连续流。
例如,五金件经涂装线固化冷却后,可通过皮带输送机与皮带转弯机直接转入装配工位,再由包装流水线完成装盒、贴标、封箱。整线联动的方案设计,比单台设备拼凑更能发挥产能。
九、日常维护与节能要点
- 定期更换喷房过滤棉与活性炭,避免风量下降影响漆雾排放;
- 检查输送链润滑与张紧状态,防止爬行、抖动影响喷涂均匀性;
- 校验烘道热电偶与温控仪表,确保温度曲线稳定;
- 对空压机、干燥机做定期排水,保证压缩空气洁净干燥;
- 通过变频控制、热回收装置和烘道保温改造降低能耗。
十、昆山涂装设备的产业配套优势
昆山地处长三角制造业核心区,周边聚集了大量汽车零部件、电子、精密五金和家电配套企业,对涂装设备和输送线的需求密集且要求较高。本地化的昆山涂装设备供应商在响应速度、备件供应和现场服务方面具有明显优势,设备出现问题时能够快速到场排查,减少停机损失。
易华自动化坐落于昆山,业务覆盖涂装线、喷涂线、喷漆线及配套输送设备的研发、制造与安装调试,同时提供皮带输送机、皮带转弯机、装配线、UV固化机、包装流水线等产品,以及非标输送线定制服务。公司坚持以实际工件和厂房条件为设计起点,从方案规划、设备制造到现场调试提供服务,帮助制造企业搭建稳定、节能、易维护的表面处理生产线。
涂装线的价值不只体现在设备本身,更体现在它能否长期稳定地输出一致的产品品质。选对方案、做好细节,才是涂装线项目真正的成功标准。